

Труба SSAW изготавливается из горячекатаной рулонной стали методом автоматической дуговой сварки под флюсом при нормальной атмосферной температуре. Имеется 12 комплектов модернизированной линии по производству труб SSAW. Годовой объем производства труб SSAW наружным диаметром 219 мм-
3620 мм, толщина стенки 5-25,4 мм, марка стали B-X80. Две линии по производству стальных труб, одна для спиральной сварки под флюсом и одна для продольной сварки стальных труб под флюсом, состоят соответственно из двух комплектов основных машин и одного комплекта калибровочного оборудования.
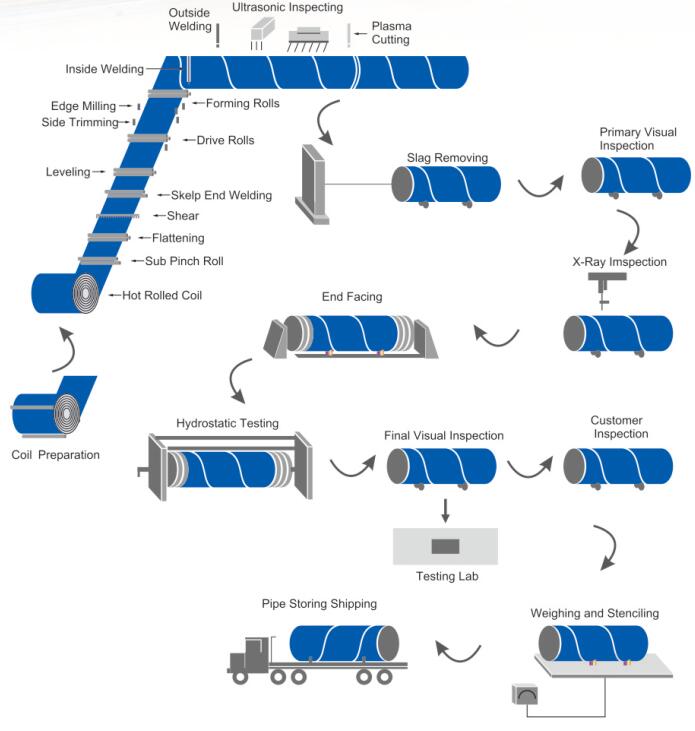
1. Катушка-зонд: стальная катушка поступает на производственную линию, первый полнофункциональный ультразвуковой контроль.
2. Выравнивающее фрезерование: через выравнивающую машину с наковальней, чтобы получить исходный изгиб, а затем пройти две кромки фрезерного станка со стальной стороной, чтобы соответствовать требованиям ширины пластины, кромка пластины имела параллельную форму канавки.
3. Тип резки: линия по производству стали вдоль внешнего края рулонной трубы.
4. Сварка и резка: использование передовой технологии для предварительной двойной дуговой сварки под флюсом (DSAW), резки внутри от основания сварной стальной трубы, сваренной снаружи, и т. д.
5. Визуальный осмотр: некоторые основные параметры проверяются профессиональным техником.
6. ультразвуковой дефект: внутренняя и внешняя стороны основного металла и сварного шва 100% контроль.
7. Рентгеновское обнаружение: внутренние и внешние сварные швы. 100% рентгенотелевизионные проверки, использование системы обработки изображений обеспечивает чувствительность обнаружения.
8. Испытание под давлением: гидростатическая испытательная машина для испытания стальной трубы в соответствии со стандартными требованиями, чтобы гарантировать, что испытательное давление
9. Уровень фаски: обработка конца трубы для проверки стальной трубы в соответствии с требованиями размера фаски на конце трубы.
10. Проверьте: рентгеновские лучи, а затем ультразвуковой контроль и магнитопорошковый контроль, проведенный на конце трубы, проверьте, нет ли проблем со сваркой и дефектов на концах трубы.
11. Маркировка смазкой: Квалифицированная коррозия смазанных стальных труб и маркировка в соответствии с требованиями пользователя.


