

КЛАССИФИКАЦИЯ И СИМВОЛ ТРУБ JIS G3452
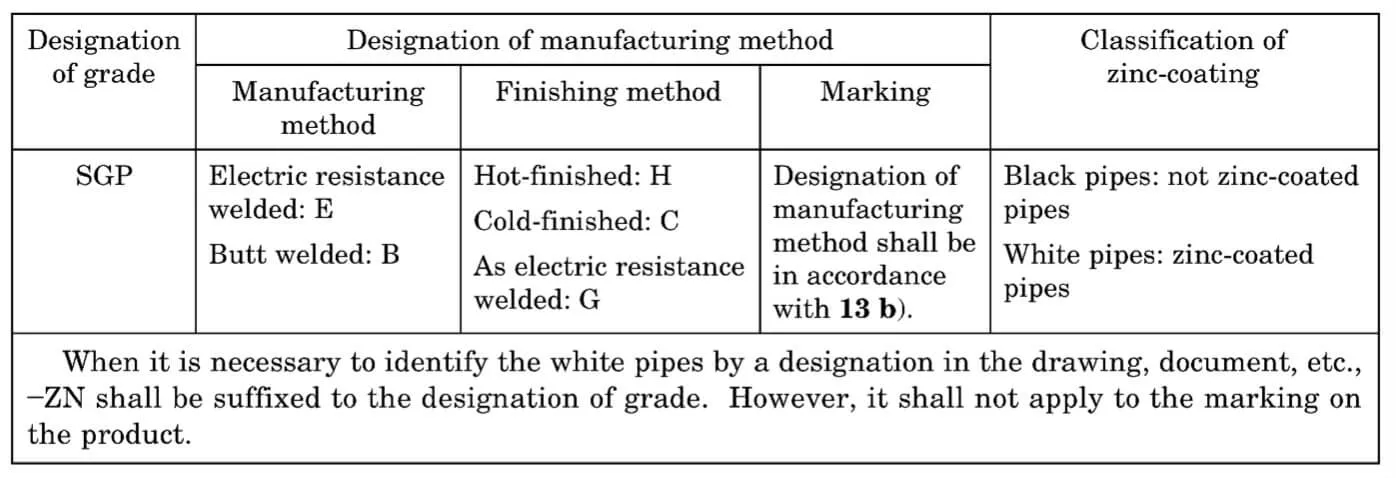
Трубы JIS G3452 следует отнести к одному классу с буквенным обозначением, как показано в следующей таблице, а затем разделить на черные трубы и оцинкованные трубы в зависимости от наличия или отсутствия цинкового-покрытия на внешней стороне трубы.
РАЗМЕРЫ, ВЕС И ДОПУСКИ НА РАЗМЕРЫ ТРУБ JIS G3452
| JIS G3452 Размеры, вес и допуски размеров | |||||||
| Номинальный диаметр |
O.D. мм |
Допуски по наружному диаметру |
W.T. мм |
Допуски WT |
Масса единицы измерения, без разъема кг/м |
||
| A | B | Трубы нарезаются на коническую резьбу | Другие трубы | ||||
| 6 | 1/8 | 10.5 | ±0,5 мм | ±0,5 мм | 2 |
+Не указано -12.50% |
0.419 |
| 8 | 1/4 | 13.8 | ±0,5 мм | ±0,5 мм | 2.3 | 0.652 | |
| 10 | 3/8 | 17.3 | ±0,5 мм | ±0,5 мм | 2.3 | 0.851 | |
| 15 | 1/2 | 21.7 | ±0,5 мм | ±0,5 мм | 2.8 | 1.31 | |
| 20 | 3/4 | 27.2 | ±0,5 мм | ±0,5 мм | 2.8 | 1.68 | |
| 25 | 1 | 34 | ±0,5 мм | ±0,5 мм | 3.2 | 2.43 | |
| 32 | 1 1/4 | 42.7 | ±0,5 мм | ±0,5 мм | 3.5 | 3.38 | |
| 40 | 1 1/2 | 48.6 | ±0,5 мм | ±0,5 мм | 3.5 | 3.89 | |
| 50 | 2 | 60.5 | ±0,5 мм | ±1% | 3.8 | 5.31 | |
| 65 | 2 1/2 | 76.3 | ±0,7 мм | ±1% | 4.2 | 7.47 | |
| 80 | 3 | 89.1 | ±0,8 мм | ±1% | 4.2 | 8.79 | |
| 90 | 3 1/2 | 101.6 | ±0,8 мм | ±1% | 4.2 | 10.1 | |
| 100 | 4 | 114.3 | ±0,8 мм | ±1% | 4.5 | 12.2 | |
| 125 | 5 | 139.8 | ±0,8 мм | ±1% | 4.5 | 15 | |
| 150 | 6 | 165.2 | ±0,8 мм | ±1,6 мм | 5 | 19.8 | |
| 175 | 7 | 190.7 | ±0,9 мм | ±1,6 мм | 5.3 | 24.2 | |
| 200 | 8 | 216.3 | ±1,0 мм | ±0.8% | 5.8 | 30.1 | |
| 225 | 9 | 241.8 | ±1,2 мм | ±0.8% | 6.2 | 36 | |
| 250 | 10 | 267.4 | ±1,3 мм | ±0.8% | 6.6 | 42.4 | |
| 300 | 12 | 318.5 | ±1,5 мм | ±0.8% | 6.9 | 53 | |
| 350 | 14 | 355.6 | – | ±0.8% | 7.9 | 67.7 | |
| 400 | 16 | 406.4 | – | ±0.8% | 7.9 | 77.6 | |
| 450 | 18 | 457.2 | – | ±0.8% | 7.9 | 87.5 | |
| 500 | 20 | 508 | – | ±0.8% | 7.9 | 97.4 | |
ХИМИЧЕСКИЙ СОСТАВ ТРУБЫ JIS G3452
| Марка стали | P | S |
| ПМГ | 0,040макс. | 0,040макс. |
МЕХАНИЧЕСКИЕ СВОЙСТВА ТРУБЫ JIS G3452
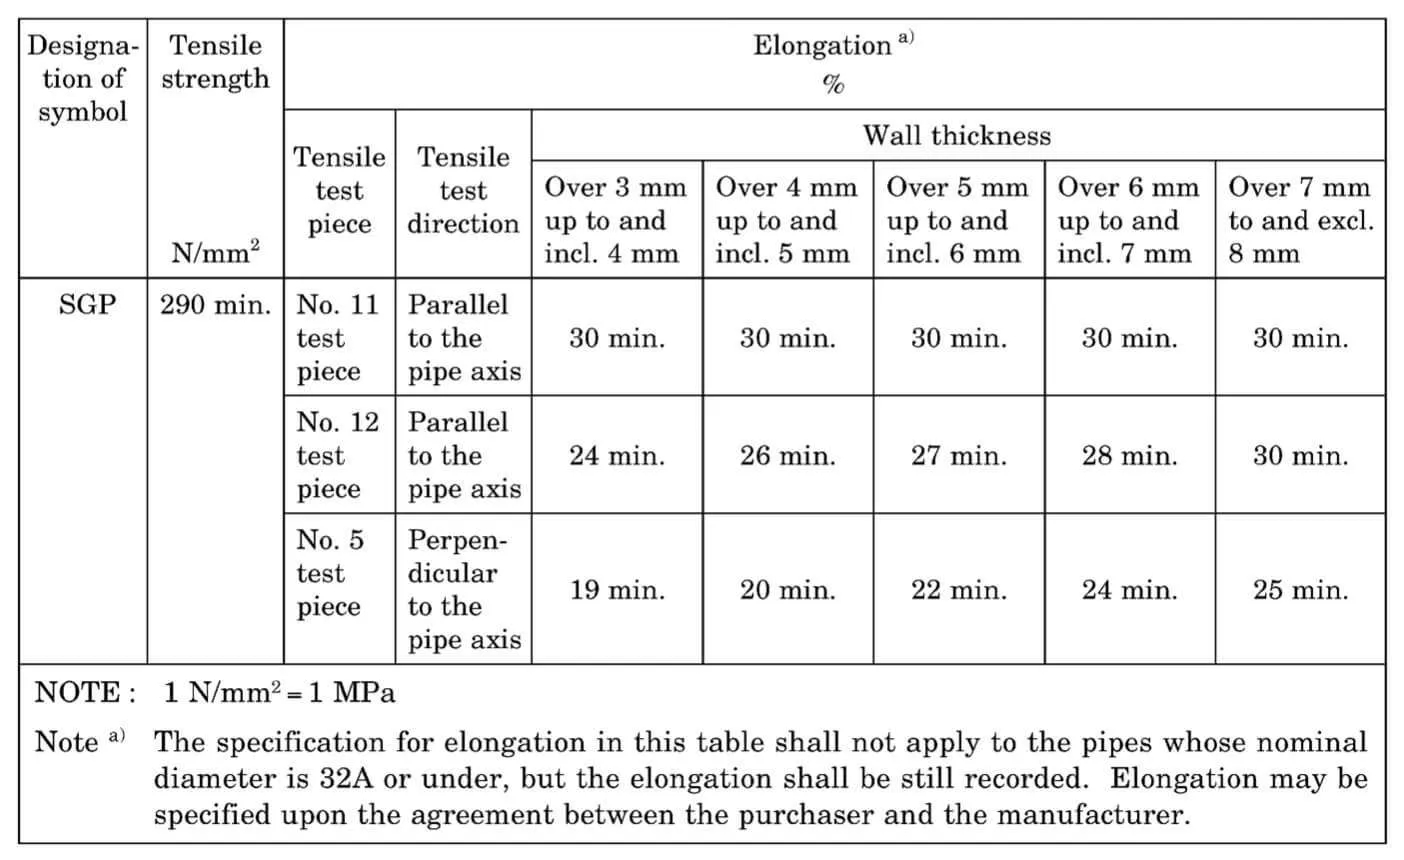
Примечание:
• Когда испытание на растяжение проводится на образце №. 12 или №. 5 для трубы с толщиной стенки менее 8 мм, минимальное значение удлинения должно быть получено путем вычитания 1,5 процента от значений удлинения, приведенных в Таблице 3-1, для каждого уменьшения толщины стенки на 1 мм и округления до целого числа согласно JIS Z 8401, минимальное значение удлинения должно быть получено путем вычитания 1,5. процентов от значений удлинения. В Справочной таблице можно найти примеры расчетов.
• Значения удлинения, указанные в таблице, не применимы к трубам номинальным размером 32 А или менее, как указано в таблице. С другой стороны, значение удлинения должно быть документировано.
• Если отбираются образцы для испытаний на растяжение, образцы №. 12 и №. 5 должны быть взяты из участка детали, не имеющего сварных швов.
МЕТОД ИЗГОТОВЛЕНИЯ ТРУБ JIS G3452
• Согласно JIS G3452, трубы должны изготавливаться методом контактной или стыковой сварки. Трубы должны поставляться в том виде, в каком они были изготовлены. Однако трубы с холодной-обработкой должны быть отожжены после производства. Это делается для снятия напряжения, возникшего в процессе производства, а также для улучшения пластичности и прочности трубы.
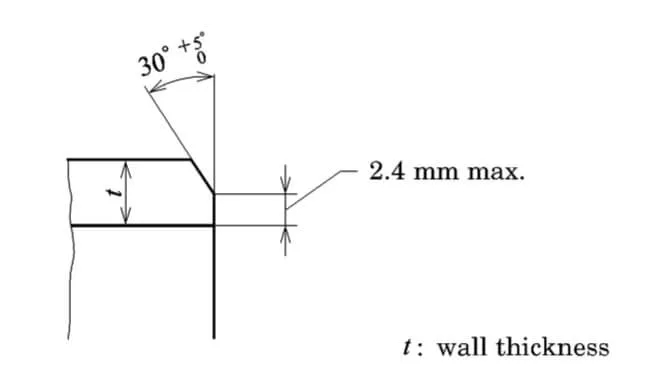
• Стандартом для обоих концов труб является то, что они должны быть либо с резьбой, либо с гладкими-концами. Трубы номинальным диаметром 350 А и более должны иметь гладкие концы, а трубы номинальным диаметром 300 А и менее могут иметь концы любого типа. По желанию покупателя трубы можно заказать со скошенными концами. Форма фаски должна быть согласована между покупателем и производителем, но при отсутствии такого соглашения она должна соответствовать иллюстрации ниже.
• JIS B 0203 описывает стандарты конической резьбы на трубах с резьбой. Коническая резьба, указанная в JIS B 0203, должна быть нанесена на оба конца трубы, а раструб, как описано в JIS B 2301 или JIS B 2302, должен быть ввинчен в один конец резьбы. Другой конец трубы, к которому не будет ввинчиваться раструб, должен быть снабжен защитным кольцом -резьбы или защищен другим подходящим способом. По требованию покупателя труба с резьбой может обойтись без раструба. Перед использованием коническая резьба должна быть проверена по стандарту JIS B 0253.
• Перед нарезанием резьбы на трубах и раструбах их-оцинковывают. Если проверка пройдена, трубы и раструбы должны быть очищены пескоструйной обработкой, травлением и т. д., а затем подвергнуты горячему цинкованию. Используемый цинк должен представлять собой дистиллированный цинковый слиток класса 1, указанный в JIS H 2107, или, по крайней мере, эквивалентный ему. Другие общие вопросы цинкового-покрытия должны соответствовать стандарту JIS H 8641. Цинковое покрытие защищает металл от коррозии и продлевает его срок службы. Это важно в местах, где трубы и раструбы подвергаются воздействию влаги или химикатов.
СПРАВОЧНАЯ ТАБЛИЦА ТРУБ JIS G3452
Для образца №. 12 (продольного) и образца №. 5 (поперечного), полученного из труб с толщиной стенок менее 8 мм, показаны примеры расчетных значений удлинения.
| Форма тестового образца | Значения удлинения для делений по толщине стенки (%) | ||||
| 7 мм-8 мм | 6мм-7мм | 5 мм-6 мм | 5 мм-4 мм | 4 мм-3 мм | |
| Нет. 12 тестового образца | 30 | 28 | 27 | 26 | 24 |
| Нет. 5 тестового образца | 25 | 24 | 22 | 20 | 19 |
ИСПЫТАНИЯ И ПРОВЕРКИ ТРУБ JIS G3452
- Химический анализ
Аналитическая химия В соответствии со стандартом JIS G 0303 следует соблюдать общие темы, общие для химического анализа, а также процесс отбора проб для химического анализа.
Должна использоваться методика анализа, соответствующая одному из следующих стандартов: Аналитический метод.
Стандарты JIS G 1214, JIS G 1215, JIS G 1253, JIS G 1256 и JIS G 1257 являются одними из наиболее широко используемых в мире.
- Испытание на растяжение
Образец для испытаний, если иное не указано в JIS Z 2201, образец для испытаний должен представлять собой образец, обозначенный номерами 11, 12, A, 12, B, 12, C или № . 5, как определено в JIS Z 2201, и должен быть отобран из трубы.
- Гидростатические испытания или неразрушающие испытания
Должны быть проведены испытания черной трубы, а полученные гидростатические характеристики или неразрушающие характеристики должны соответствовать любому из двух требований, перечисленных ниже. Это решение будет оставлено на усмотрение покупателя или на усмотрение производителя, в зависимости от того, какой вариант предпочитает производитель.
- Тест на выравнивание
Образец для испытаний Образец для испытаний длиной 50 мм или более должен быть отрезан от конца трубы.
РАЗМЕРНЫЕ ДОПУСКИ JIS G3452
- Допуск на внешний диаметр а)
| Классификация | Внешний диаметр б) |
Допуски на Внешний диаметр в) |
Применимый отдел |
| Класс 1 | Менее 50 мм | ± 0,5 мм |
Применяется при отсутствии спецификации. Применимо к бесшовным стальным трубам с горячей-обработкой. |
| 50 мм или более | ± 1% | ||
| Класс 2 | Менее 50 мм | ± 0,25 мм |
Применяется при наличии спецификации. Не применимо к бесшовным стальным трубам,-обработанным горячим способом. |
| 50 мм или более | ± 0.5% | ||
| Примечания | а) Для местных деталей, таких как отремонтированные детали, если можно подтвердить, что толщина стенки В пределах допуска, указанного в таблице ниже, допуск наружного диаметра, указанный в этой таблице, применять не требуется. |
||
| б) Метод измерения наружного диаметра труб, внешний диаметр которых превышает 350 мм, может определяться длиной окружности. Взаимное преобразование наружного диаметра D и окружной длины l должно осуществляться по следующей формуле: D = l / π Где D: внешний диаметр (мм) l: окружная длина (мм) π:3,1416 |
|||
| в) Допуски на наружный диаметр концов электросварных и автоматических сварных швов. Для стальных труб, сваренных дуговой сваркой, наружный диаметр которых превышает 350 мм, должен составлять ±0,5%. |
|||
- Допуск на толщину стенки а)
| Классификация | Для бесшовных стальных труб | Для отличных от бесшовных стальных труб | Применимый отдел | ||
| Толщина стены | Допуск толщины стенки | Толщина стены | Допуск толщины стенки | ||
| Класс 1 | Менее 4 мм | +0.6 мм, -0,5 мм | Менее 4 мм | +0.6 мм, -0,5 мм |
Применяется при отсутствии спецификации. Применимо к бесшовным стальным трубам с горячей-обработкой. |
| 4 мм или более | +15%, -12.5% | 4 мм или более до и кроме . 12 мм | +15%, -12.5% | ||
| 12 мм или более | +15%, -1,5 мм | ||||
| Класс 2 | Менее 3 мм | ±0,3 мм | Менее 3 мм | ± 0,3 мм |
Применяется при наличии спецификации. Не применимо к бесшовным стальным трубам,-обработанным горячим способом. |
| 3 мм или более | ±10% | 3 мм или более до и кроме. 12 мм | ±10% | ||
| 12 мм или более | +10%,-1,2 мм | ||||
| Примечания | а) Допуски на толщину стенок труб, наружный диаметр которых превышает 1016,0 мм, могут быть согласованы между изготовителем и потребителем. | ||||
МАРКИРОВКА ТРУБ JIS G3452
На каждой трубе, прошедшей проверку, должна быть размещена этикетка, содержащая следующую информацию: трубы меньшего размера и другие трубы, выбранные покупателем, могут быть объединены в один пакет и промаркированы уникальным идентификационным номером для каждого пакета. Последовательность расположения указанных предметов ни в том, ни в другом случае не оговаривается.
Часть продукции может быть исключена с согласия покупателя.
• Оценка обозначается буквенным знаком.
• Буквенный знак, обозначающий производственные процессы.
• Размеры
• Название производителя или его идентификационная марка.
Дополнительную информацию можно получить по телефону sales@briskmetal.com 008618322290777.


