

Марка стали EN 10255
S195T
РАЗМЕРЫ И РАЗМЕРЫ СТАЛЬНЫХ ТРУБ EN 10255
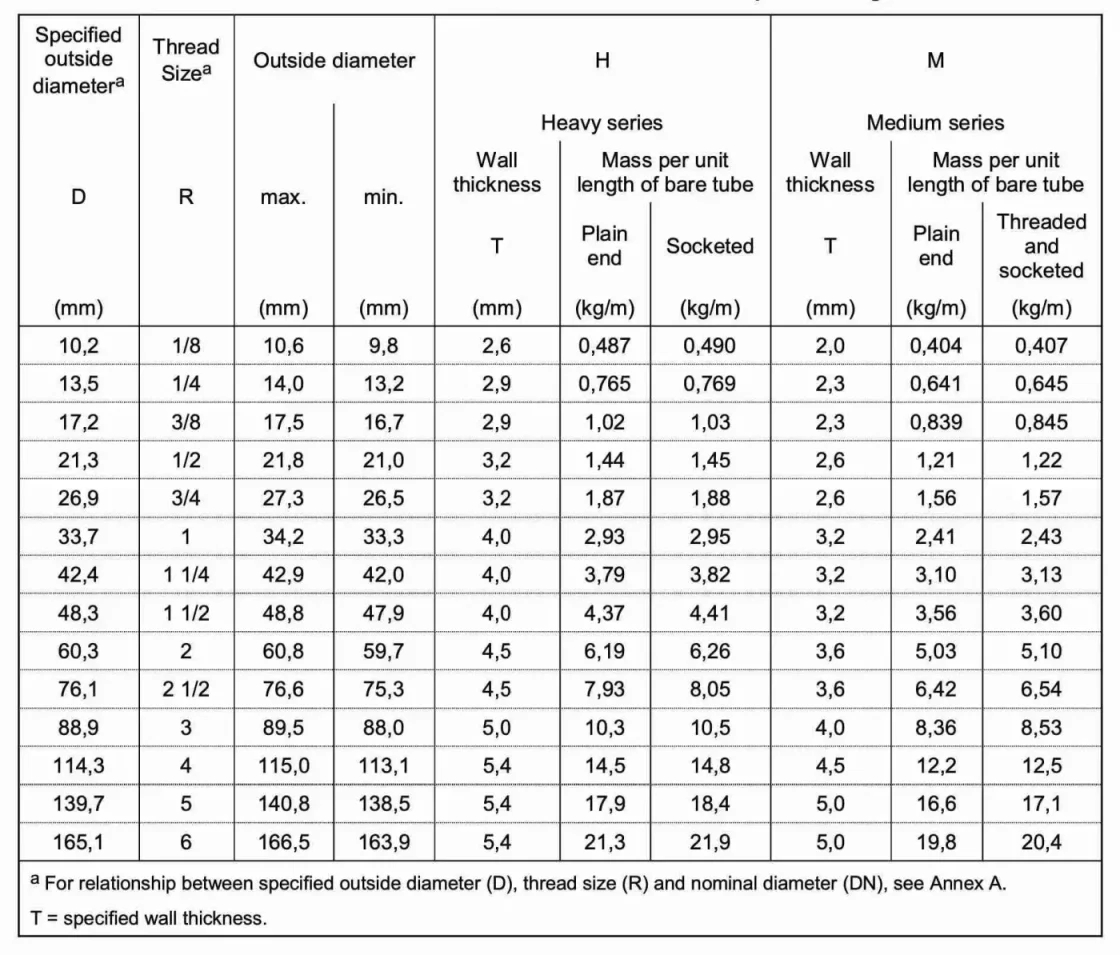
В следующей таблице указаны размеры и вес стальных труб в соответствии с европейским стандартом EN 10255 «Трубы из не-легированной стали, пригодные для сварки и нарезания резьбы» и британским стандартом BS 1387:1985 «Спецификации для стальных труб и трубок с резьбой и раструбами, а также для стальных труб с гладкими концами, пригодных для сварки или привинчивания к трубной резьбе BS 21»:
СВЯЗАТЬСЯ С НАМИ:sales@briskmetal.com
Указано снаружи диаметра
(мм) |
Нить Сизеа
R | Снаружи
макс.
(мм) | диаметр
мин.
(мм) | H
Стена толщина
T
(мм) | H
тяжелая серия
Масса длина о
Простой конец
(кг/м) | s
за единицу голая трубка
Разъем
(кг/м) | Мне
Стена толщина
T
(мм) | M
день серии
Масса длина о
Простой конец
(кг/м) | эс
за единицу голая трубка
Резьбовой и вставленный в гнездо
(кг/м) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Соотношение между указанным наружным диаметром (D), размером резьбы (R) и номинальным диаметром (DN) см. в приложении А. T=заданная толщина стенки. | |||||||||
Номинальный диаметр | Внешний диаметр | Толщина | Масса | ||||||
Свет |
Середина/ Тяжелый
| Свет | Середина | Тяжелый | Свет | Середина | Тяжелый | ||
в | мм | мм | мм | мм | мм | мм | кг/м | кг/м | кг/м
|
1/4 | 8 | 13.6 | 13.9 | 1.80 | 2.3 | 2.9 | 0.515 | 0.641 | 0.765 |
3/8 | 10 | 17.1 | 17.4 | 1.80 | 2.3 | 2.9 | 0.670 | 0.839 | 1.020 |
1/2 | 15 | 21.4 | 21.7 | 2.00 | 2.6 | 3.2 | 0.947 | 1.210 | 1.440 |
3/4 | 20 | 26.9 | 27.2 | 2.30 | 2.6 | 3.2 | 1.380 | 1.560 | 1.870 |
1 | 25 | 33.8 | 34.2 | 2.60 | 3.2 | 4.0 | 1.980 | 2.410 | 2.940 |
1 1/4 | 32 | 42.5 | 42.9 | 2.60 | 3.2 | 4.0 | 2.540 | 3.100 | 3.800 |
1 1/2 | 40 | 48.4 | 48.8 | 2.90 | 3.2 | 4.0 | 3.230 | 3.570 | 4.380 |
2 | 50 | 60.2 | 60.8 | 2.90 | 3.6 | 4.5 | 4.080 | 5.030 | 6.190 |
2 1/2 | 65 | 76.0 | 76.6 | 3.20 | 3.6 | 4.5 | 5.710 | 6.430 | 7.930 |
3 | 80 | 88.7 | 89.5 | 3.20 | 4.0 | 5.0 | 6.720 | 8.370 | 10.300 |
4 | 100 | 113.9 | 114.9 | 3.60 | 4.5 | 5.4 | 9.750 | 12.200 | 14.500 |
5 | 125 | – | 140.6 | – | 5.0 | 5.4 | – | 16.600 | 17.900 |
6 | 150 | – | 165.1 | – | 5.0 | 5.4 | – | 19.700 | 21.300 |
ХИМИЧЕСКИЙ СОСТАВ ТРУБ EN 10255
| Оценка | Химический состав (%) | |||
| S195T | C | Мин. | P | S |
| ≤ 0,20 | ≤ 1,40 | ≤ 0,035 | ≤ 0,030 | |
МЕХАНИЧЕСКИЕ СВОЙСТВА ТРУБ EN 10255
| Оценка | Механические свойства | ||
| S195T | Предел текучести (МПа) | Предел прочности (МПа) | Удлинение (%) |
| 195 | 320-520 | 20 | |
ДОПУСКИ ТРУБ EN 10255
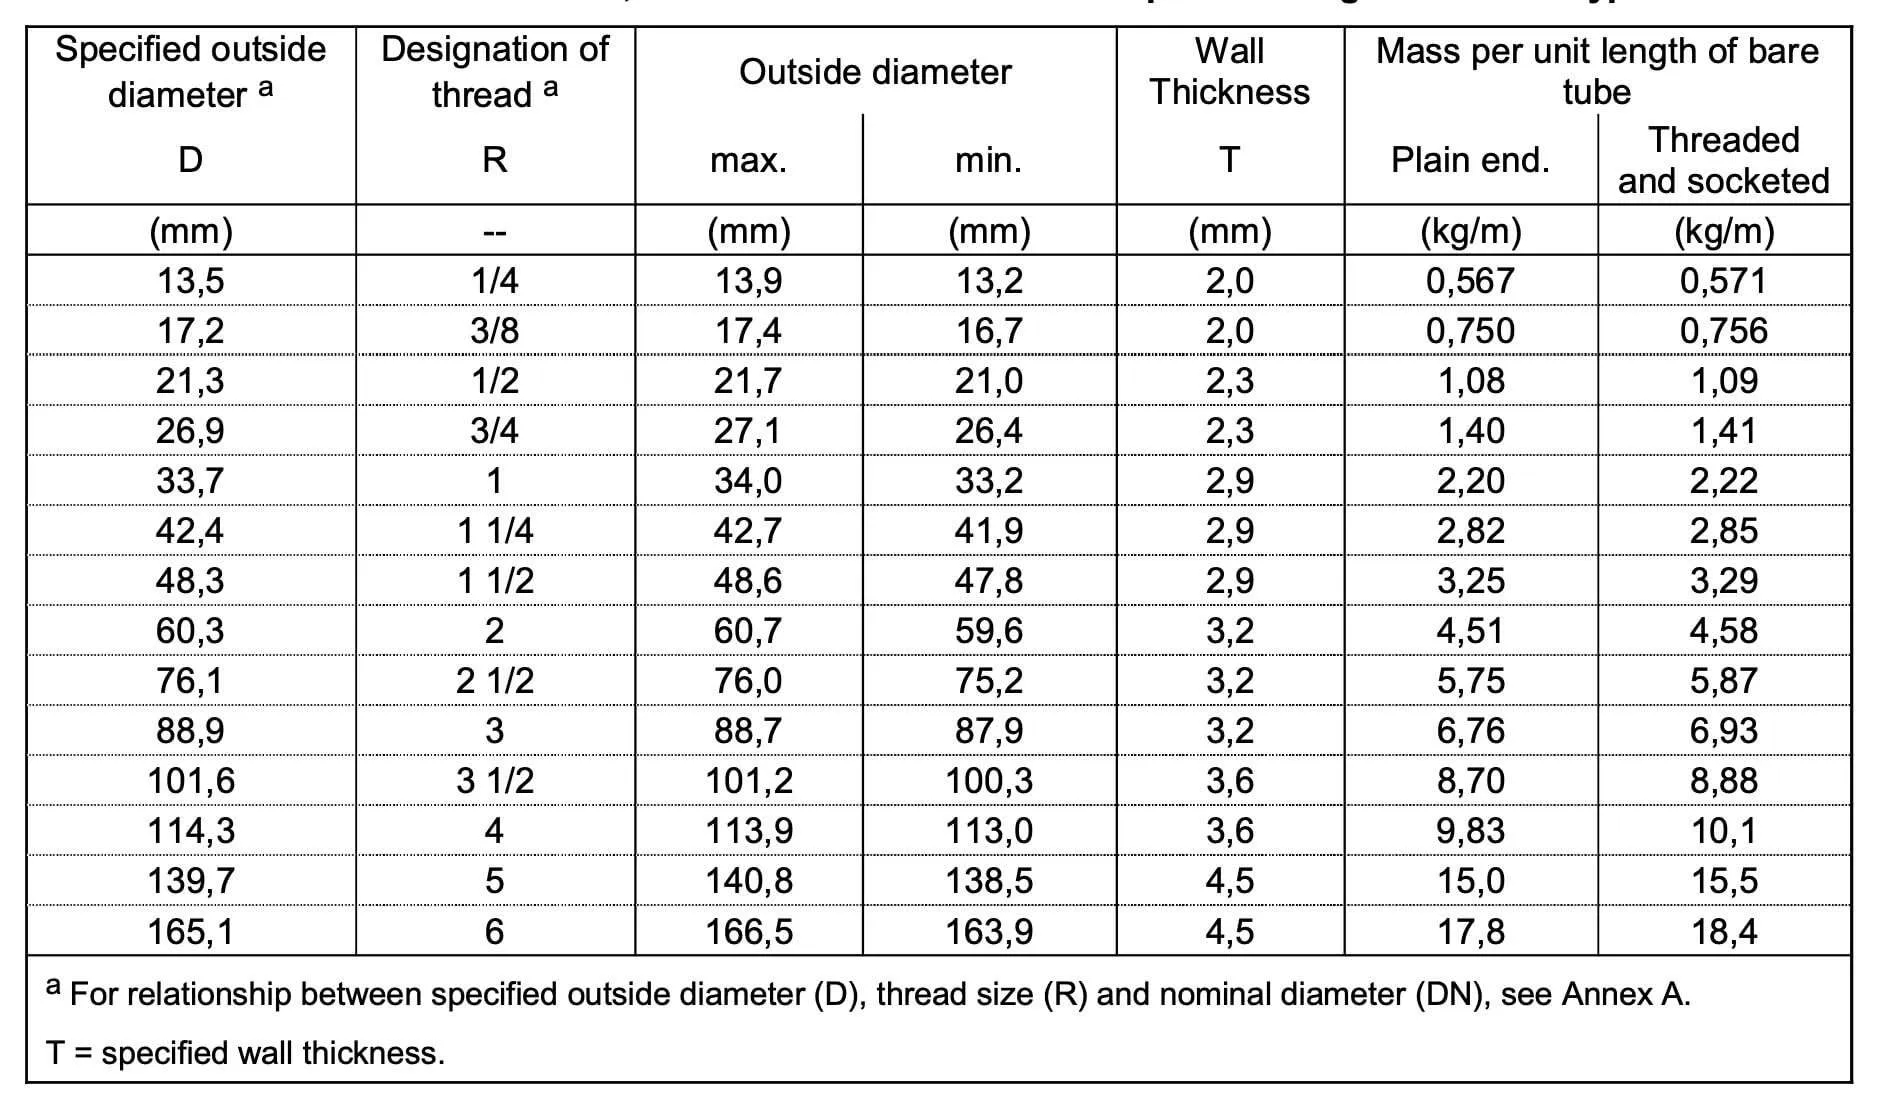
- Тип L - Допуск на размер и масса единицы
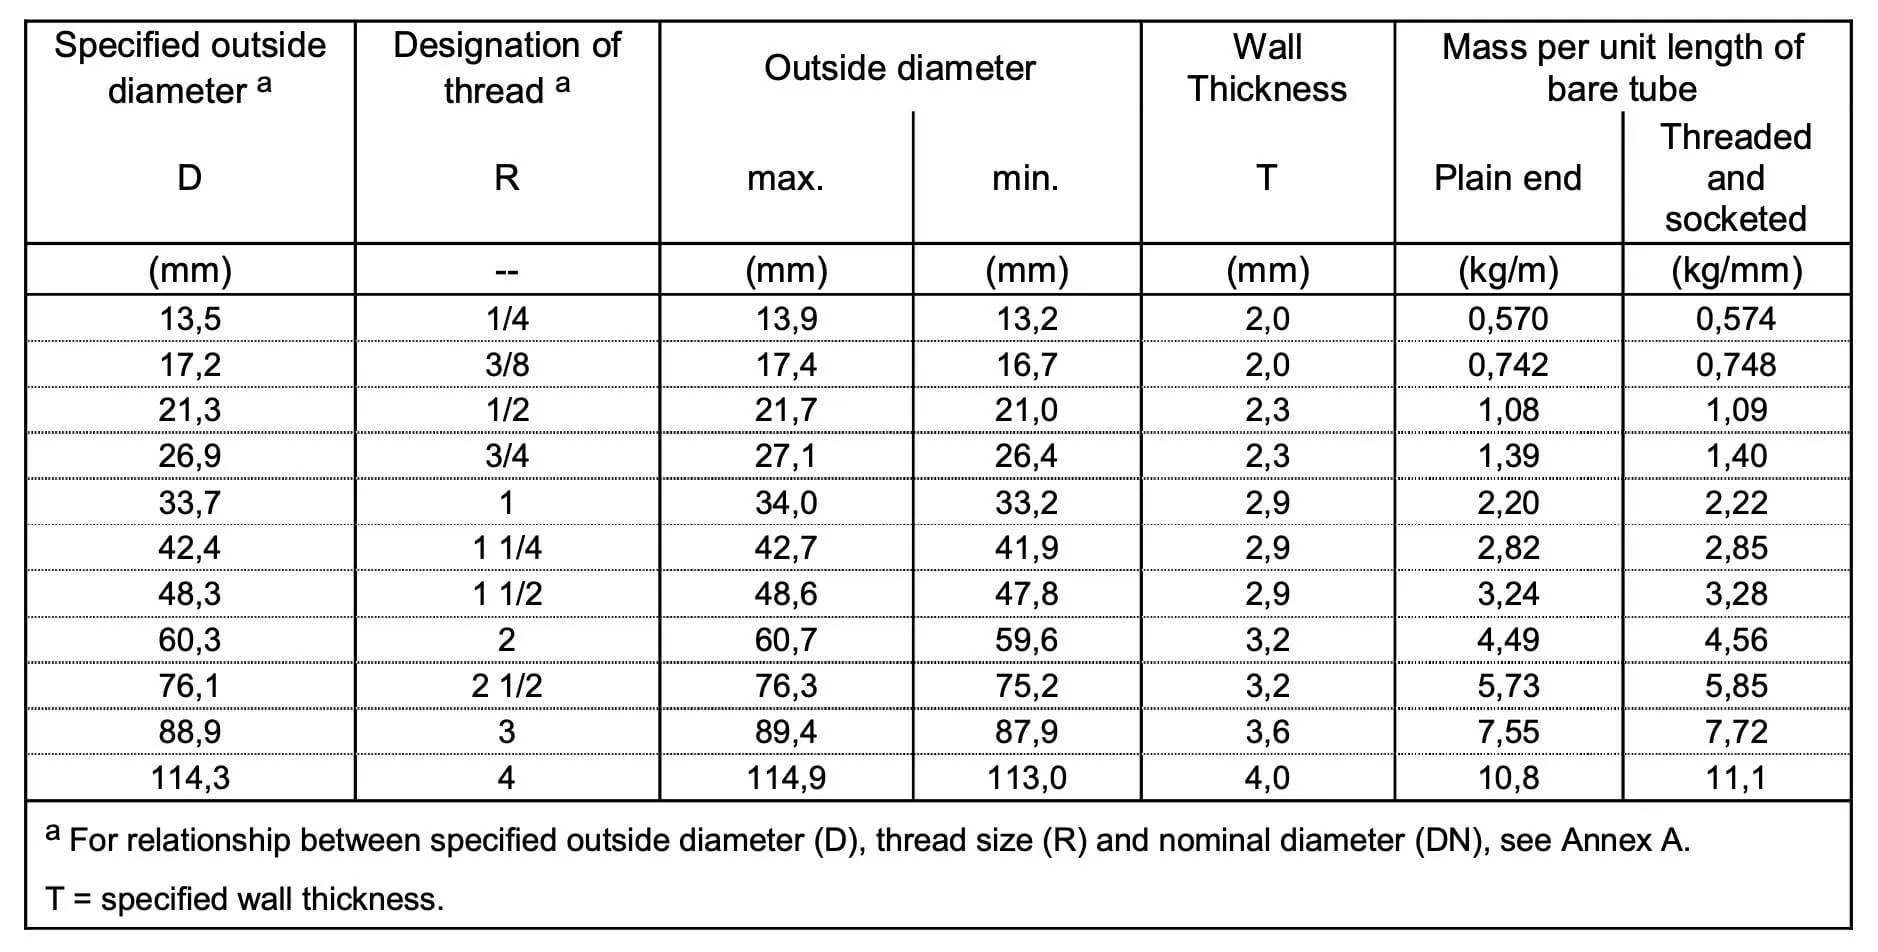
- Тип L1 - Допуск размера и масса единицы
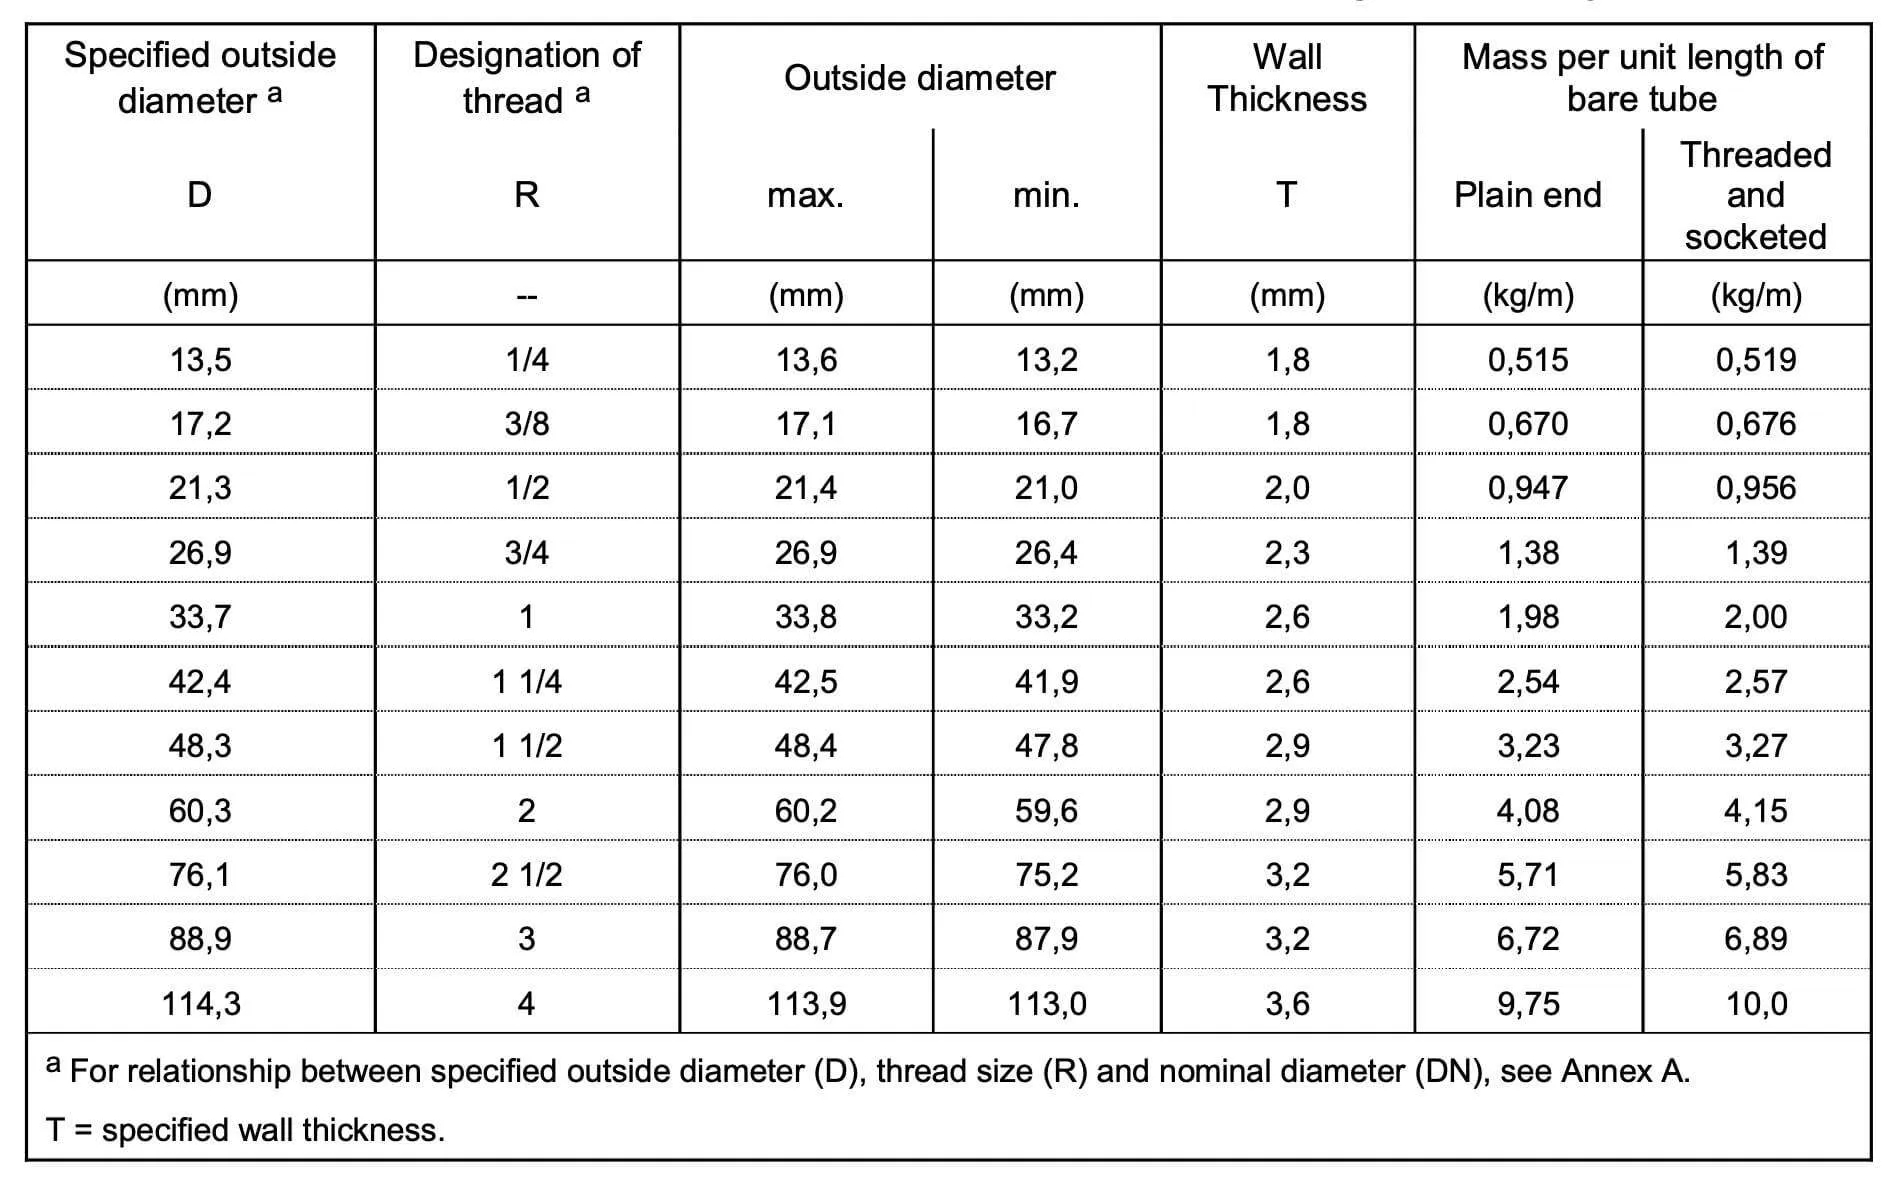
- Тип L2 - Допуск размера и масса единицы
- Толщина стенки
• ±10%. для серий M и H и типа L;
• -8% с плюсовым допуском, ограниченным допуском по массе, для типов L1 и L2.
- Вес
• ±7,5% для связок весом 10 тонн и более для серий M и H и типа L;
• +10%, -8% для отдельных трубок типов L1 и L2.
- Прямолинейность
• Прямолинейность не должна превышать 0,002 L.
ИСПЫТАНИЕ И ПРОВЕРКА ТРУБОПРОВОДОВ EN 10255
- Испытание на растяжение
Испытание на растяжение должно проводиться на голой трубе в соответствии с EN 10002-1.
- Испытание на изгиб
Чтобы гарантировать качество наших сварных труб, мы проводим испытание на изгиб в соответствии со стандартом EN 10232. Это испытание применяется к голым трубам с указанным наружным диаметром от 17,2 мм до 60,3 мм включительно, при этом труба изгибается под углом 90°. Канавка формовочного инструмента имеет ширину, точно соответствующую диаметру трубы, и глубину не менее половины диаметра. Радиус нижней части канавки формовки указан в таблице ниже. Сварные трубы должны быть согнуты так, чтобы сварной шов находился снаружи изгиба. На трубках не должно быть трещин, видимых без увеличительных приспособлений. Выполняя этот тест, мы можем гарантировать, что наши сварные трубы соответствуют самым высоким стандартам качества.
| Диаметр (мм) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Радиус изгиба | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Тест на выравнивание
Чтобы гарантировать структурную целостность сварных труб, проводится испытание на сплющивание в соответствии со стандартом EN 10233. Испытание проводится для голых труб с наружным диаметром более 60,3 мм и включает сплющивание трубы в прессе до тех пор, пока расстояние между плитами, измеренное под нагрузкой, не достигнет 75% от первоначального наружного диаметра. Сварной шов следует располагать попеременно под углом 0 или 90° к направлению сплющивания. В процессе выравнивания на трубке не должно быть трещин или дефектов, видимых без увеличительных устройств. Как только расстояние между плитами достигнет 60 % от первоначального наружного диаметра, небольшой преждевременный выход из строя по краям не должен рассматриваться как причина браковки. Это испытание гарантирует, что сварные трубы могут без сбоев выдерживать необходимое давление.
- Испытание на герметичность
Любая система, предполагающая транспортировку жидкостей, должна быть спроектирована таким образом, чтобы гарантировать отсутствие утечек. Это особенно важно в таких отраслях, как здравоохранение, где даже небольшая утечка может иметь серьезные последствия. Чтобы гарантировать целостность своей продукции, производители должны подвергать каждую трубку проверке-герметичности. Наиболее распространенным типом испытаний является гидростатическое испытание, которое включает в себя заполнение трубки водой и создание в ней давления до 50 бар в течение как минимум 5 секунд. Однако производители также имеют возможность использовать электромагнитный тест в соответствии со стандартом EN 10246-1. Какой бы тип теста ни использовался, цель состоит в том, чтобы убедиться, что готовый продукт полностью безопасен и пригоден для использования.
- Проверка размеров
Должен быть выполнен контроль размеров и размеров.
- Визуальный осмотр
Визуальный осмотр должен проводиться в соответствии со стандартом.
МАРКИРОВКА НА ТРУБАХ EN 10255
Маркировка должна быть нанесена как минимум один раз на расстоянии не более одного метра от одного конца трубы, а трубы должны быть маркированы следующей информацией подходящим и надежным способом:
• Название или торговая марка производителя;
• Серьезный символ (H или M) и тип (L, L1 или L2);
• Символ производственного процесса (S или W).
Цвета могут быть полезным способом систематизировать и идентифицировать различные объекты, и это особенно верно, когда речь идет о трубках. Трубки часто используются в самых разных условиях, от строительных площадок до лабораторий, и бывают самых разных размеров и материалов. Хотя каждый тип трубок имеет свои уникальные свойства, все они должны быть маркированы, чтобы их можно было легко идентифицировать. Производитель может использовать цветовую маркировку вместо маркировки серии или типа. Это позволит легко и быстро идентифицировать различные типы трубок, экономя время и предотвращая путаницу.
| Тяжелый | Середина | Типы |
| Красный | Синий | См. таблицу допусков. |
На этикетке каждой пачки должна быть указана следующая информация:
• Название или торговая марка производителя;
• Стандартный код EN 10255;
• Символ производственного процесса (S или W).
• D (наружный диаметр) или R (размер резьбы);
• Серия, тип или заданная толщина стенки.
СРАВНИТЕЛЬНАЯ ТАБЛИЦА EN 10255 И BS 1387
Стандарт BS 1387:1985 отменен и заменен европейским стандартом EN 10255: 2004 (принятым национальным органом стандартизации Великобритании как BS EN 10255:2004 «Трубы из нелегированной стали, пригодные для сварки или нарезания резьбы»). Соответствующие друг другу виды в BS 1387 и EN 10255 перечислены в таблице ниже.
| ЭН 10255 Л | – |
| ЭН 10255 Л1 | – |
| ЭН 10255 Л2 | БС 1387 Свет |
| EN 10255 Средний | BS 1387 Средний |
| EN 10255 Тяжелый | БС 1387 Тяжелый |
ВНЕШНИЙ ВИД ТРУБ EN 10255
Качество трубки часто определяется качеством ее поверхности. По этой причине производители должны позаботиться о том, чтобы их продукция не имела дефектов, которые можно обнаружить при визуальном осмотре. Внутренняя и внешняя поверхности трубки должны быть гладкими, без дефектов и следов, требующих доработки. Любые дефекты поверхности, выходящие за установленную минимальную толщину стенки, считаются дефектами. Допускается заделка дефектов поверхности шлифовкой или механической обработкой при условии, что толщина стенки в зачищенном участке не менее установленного минимума. Все заправленные участки должны плавно переходить в контур трубки. Следуя этим рекомендациям, производители могут производить трубы с превосходной отделкой поверхности, соответствующей самым высоким стандартам качества.


